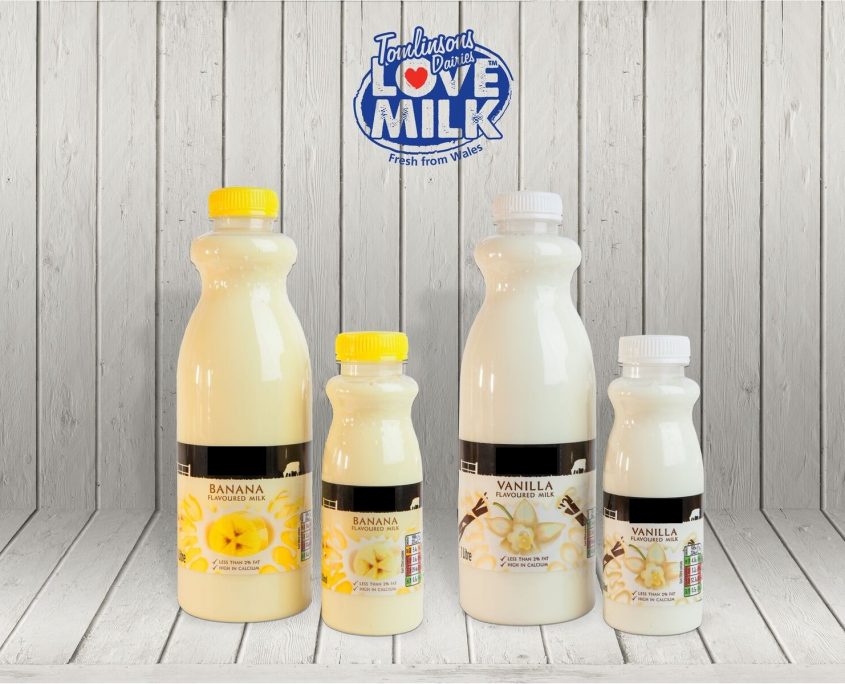


L’automatisation de l’emballage d’une nouvelle gamme de milkshakes pour une chaîne de supermarchés de premier plan a permis à Tomlinson Dairies de répondre au niveau élevé de production requis et aux attentes d’emballage prêt à l’étagère (SRP) du détaillant.
La gamme entièrement automatisée, qui contient plus de 80 bouteilles de milkshake par minute, a été fournie par Endoline Machinery. Construite en acier inoxydable pour protéger l’équipement, installée dans une zone de remplissage de bouteilles, la ligne a été conçue avec une empreinte très compacte pour répondre aux contraintes d’espace.
Fondée il y a 30 ans, l’entreprise familiale Tomlinson Dairies fournit aujourd’hui 200 millions de litres de lait chaque année à travers le Royaume-Uni depuis son site du nord du Pays de Galles. Lorsque l’entreprise a déménagé dans des locaux plus grands en 2012, sa capacité à produire plus de lait a augmenté, ce qui lui a permis de prendre plus d’activités, et lorsqu’une chaîne de supermarchés de premier plan a été approchée en 2015 pour produire et emballer des milkshakes, Tomlinson Dairies a immédiatement cherché à automatiser le processus. Stephen Landen, responsable de l’ingénierie chez Tomlinson Dairy, a déclaré : « Nous avons dû envisager des moyens d’automatiser la ligne de conditionnement car les exigences de production ne pouvaient plus être satisfaites par l’opération manuelle. »
Avec l’opération de milkshake située dans la salle d’emballage très fréquentée, Endoline devait concevoir et construire toute la ligne automatisée dans un espace restreint de 5 m x 3 m. Mark Budd, responsable des ventes des zones chez Endoline, commente : « Le manque d’espace disponible a été le plus grand défi, tout comme la conception des stations de transport et d’emballage pour répondre aux exigences de la production tout en offrant aux opérateurs la meilleure solution ergonomique. »
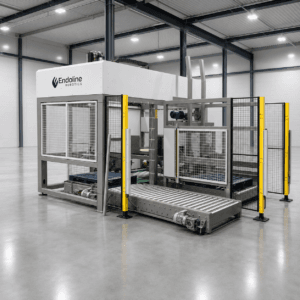
Pour former les boîtiers, Endoline a installé son monteur de caisses à grande vitesse entièrement automatique 228, spécialement conçu pour gérer les boîtiers prêts à être mis en étagère en collant le fond de chaque boîtier au fur et à mesure de la formation. « Avec les packs prêts à l’étagère, l’utilisation de colle est essentielle, sinon le ruban peut nuire à la fonctionnalité des boîtiers chez les détaillants. » Mark explique. Comme les caisses SRP sont directement mises sur l’étagère, la présentation est primordiale et toute déchirure pourrait entraîner du gaspillage ou des pénalités de la part des détails. Pour surmonter cela, Endoline a intégré sa technologie de vide double opposée dans le 228 afin d’appliquer une pression égale de chaque côté du boîtier préformé exactement en même temps, assurant qu’il soit parfaitement ouvert et parfaitement carré sans affecter l’intégrité du boîtier.
Construite sur une emprise compacte, avec une trémie de chargement supérieure, la 228 cochait également la case d’espace pour Tomlinson Dairies.
Une fois formées, les caisses partent du 228 vers un rouleau motorisé, construit avec une courbure de 90 degrés pour s’adapter à l’espace, jusqu’à une station d’emballage. De là, un convoyeur motorisé fait passer les bouteilles remplies jusqu’à deux stations d’emballage ergonomices, situées à l’endroit où le convoyeur, transportant les caisses formées, rencontre le convoyeur transportant les bouteilles. Ici, deux opérateurs préparent manuellement les valises.
Avec des bouteilles de 330 ml ou 1 litre, il existe deux tailles de caisses et le changement de caisse est rapide et efficace grâce à la conception conviviale et au réglage simple de l’éleveur de 228 caisses.
Les caisses remplies sont placées sur un convoyeur qui alimente un scelleur automatique Endoline qui plie et scotche le dessus de la caisse et les accumule en vue de la palette. Stephen commente : « La nouvelle ligne d’emballage a rationalisé notre opération d’emballage et permis à l’entreprise d’augmenter encore la production sans avoir besoin d’investissements supplémentaires ou de main-d’œuvre supplémentaire. »