

Endoline, en collaboration avec Conveyor Systems Ltd, a créé une opération d’emballage de fin de ligne personnalisée pour GA Pet Food Partners – répondant aux besoins d’espace et fournissant une solution automatisée à long terme qui permettra à l’entreprise de répondre à la demande future.
En tant que principal fabricant européen de nourritures sèches premium pour animaux de qualité propre en marque propile, GA Pet Food Partners fabrique, emballe et fournit des aliments pour animaux à certaines des principales marques mondiales d’aliments pour animaux, exportant vers plus de 50 pays à travers le monde.
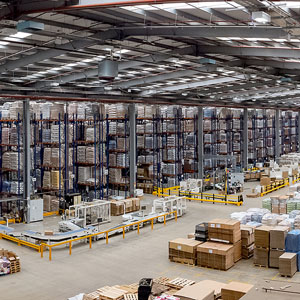
L’année dernière, l’entreprise a investi plus de 80 millions de livres sterling dans son Ingredients Kitchen dans le cadre d’un ambitieux plan d’expansion visant à développer un nouvel entrepôt de magasin sombre qui fonctionnera uniquement avec des robots et de l’automatisation.
Selon GA Pet Food Partners (GA), l’automatisation de l’ensemble du processus garantira à son réseau mondial de partenaires la confiance dans la provenance et la traçabilité de toutes les recettes produites sur l’installation, tout en permettant une traçabilité complète à chaque étape surveillée.
Une partie de cet engagement en matière d’automatisation comprenait le processus d’emballage des 80 000 tonnes de fournitures de nourriture sece extrudée pour animaux de GA chaque année.
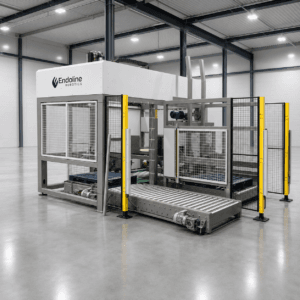
Fournissant quatre monteurs de caisses et son scelleur automatique de caisses aléatoires 734 phare, Endoline a collaboré avec Conveyor Systems Ltd (CSL) pour connecter de manière transparente chaque système avec des convoyeurs afin de créer une ligne automatisée ergonomiquement conviviale offrant un reporting et une traçabilité complets.
Modifications pour répondre à la spécification
Afin de répondre à la large gamme de taille de boîtier de l’AGA, Endoline a recommandé l’installation de deux monteurs de boîtiers (221 Case Eerectors) et de deux (225 Case Eerectors). Bien que les deux systèmes soient entièrement automatiques, le 225 est conçu pour monter des boîtiers de taille plus grande – jusqu’à 750 mm de hauteur ouverte. Le 221 peut monter jusqu’à 18 caisses par minute, tandis que le 225 fonctionne à une vitesse de 10 caisses par minute, offrant à GA Pet Food Partners une production potentielle de 56 caisses par minute.
De plus, en raison des variations de poids des sacs remplis de nourriture produite par GA, entre 5 kg et 30 kg, Endoline a modifié les monteurs de caisses pour garantir qu’ils puissent gérer les étuis robustes utilisés pour contenir chaque sachet de nourriture pour animaux. Pour améliorer l’efficacité, les ingénieurs d’Endoline ont apporté des modifications mécaniques à la trémie vide de l’érecteur afin d’assurer une livraison efficace et fluide des caisses dans la trémie jusqu’à la machine avant l’érection. La technologie unique de vide double opposée de l’entreprise garantit également que chaque boîtier s’ouvre positivement des deux côtés, et permet de contourner les étuis collés ensemble par la migration de la colle qui peut avoir lieu lors du processus de fabrication. Les systèmes de contrôle de chaque érecteur de boîtier permettent également une facilité de changement de taille de boîtier.
Pour maximiser l’efficacité de l’espace, les monteurs de caisses étaient positionnés en angle par rapport à la ligne et CSL personnalisait ses convoyeurs pour alimenter directement la ligne d’emballage depuis chaque monteur. « Nous avons conçu quatre flux de convoyeurs pour fonctionner avec chaque monteur de caisse. Pour ces flux, nous avons utilisé des convoyeurs à rouleaux d’accumulation Interroll à pression zéro et 24v afin d’assurer le transport des caisses sans risque d’accumulation », commente Jim Farquhar, directeur commercial chez Conveyor Systems Ltd.
Une opération entièrement connectée
Chaque caisse formée est étiquetée par un étiqueteur automatique et lue par un lecteur de codes-barres afin de s’assurer que la taille de la caisse correspond à celle du sac de nourriture pour animaux, assurant ainsi un fonctionnement fluide et efficace.
Au début de la ligne, des sacs remplis de nourriture pour animaux sont décantés d’un chariot sur un convoyeur en plastique robuste initialement pour supporter l’impact de chargement, puis inclinés vers le haut à l’aide d’un convoyeur à bande inclinée. À la fin de ce processus, un convoyeur en plastique robuste a été utilisé, permettant à l’opérateur de retirer le sac de nourriture pour animaux afin de le placer dans les cartons déjà installés.
Les convoyeurs 24v zéro pression transportant les boîtiers formés et les convoyeurs en plastique avec des sacs de nourriture pour animaux circulent parallèlement les uns aux autres. Comme beaucoup de cartons sont hauts, CSL a personnalisé le convoyeur d’alimentation des cartons pour qu’il fonctionne en déclin avant d’être transféré, atteignant ainsi l’emballage pour un emballage ergonomique.
La station de chargement, composée d’un autre convoyeur robuste à topper monté sur une cellule de charge, permettant à l’opérateur de confirmer le poids de la commande emballée, qui était rapportée au système WMS de la GA.
Une fois remplie, la caisse est transportée sur un convoyeur à pression nulle de 24V, qui a de nouveau été personnalisé par CSL pour intégrer un convoyeur de rejets qui dévie une caisse hors de la conduite principale si le lecteur de codes-barres détermine la taille/le poids incorrect.
Enfin, une inclinaison personnalisée par CSL permettait aux caisses emballées finies de fonctionner sur une pente menant jusqu’à la 734 pour le scellement.
Le 734 Fully Automatic Random Case Sealer d’Endoline permet de sceller jusqu’à 22 caisses de taille aléatoire par minute. Là encore, le système a été modifié par Endoline pour gérer les séries de boîtier légèrement plus longues. Ce système à haute vitesse et primé utilise une technologie de lecturepar code-barres pour reconnaître les dimensions des boîtiers avant le scellement, ce qui permet au scellant d’atteindre son débit élevé.
« Grâce à nos systèmes automatisés et à l’expérience de CSL dans les solutions de convoyeurs, nous avons créé une ligne d’emballage à l’épreuve de l’avenir et capable de gérer une production maximale et des tailles de caisses », commente Mark Budd, responsable commercial d’Endoline Automation.
Les systèmes de contrôle d’Endoline ont été interfaciés avec la mécanique de CSL et tout cela est connecté via un logiciel fourni par GA, créant ainsi un fonctionnement entièrement automatisé. « Il n’y a aucune marge d’erreur et, grâce au logiciel, GA peut offrir aux clients une traçabilité complète et un reporting des données. » Mark commente.
Finalement, toute la ligne d’emballage sera déplacée sur un étage mezzanine en béton au sein de l’entrepôt de la Géorgie. « Il était vital que nous créions la ligne pour qu’elle rentre dans l’empreinte requise. C’est essentiellement un concept que l’Endoline et le CSL ont prouvé efficace. » conclut Mark.